圆刀片制作工艺解析(约450字)
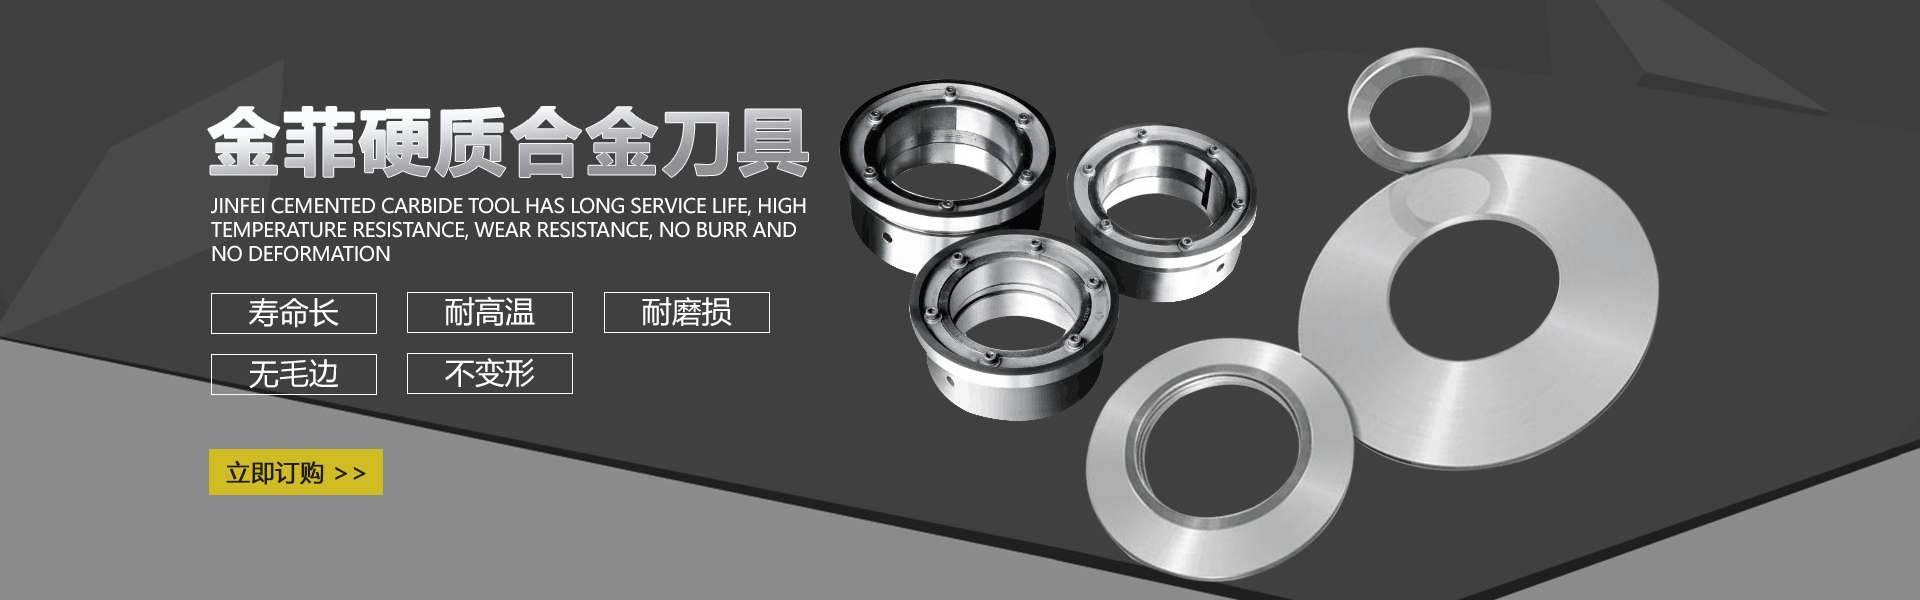
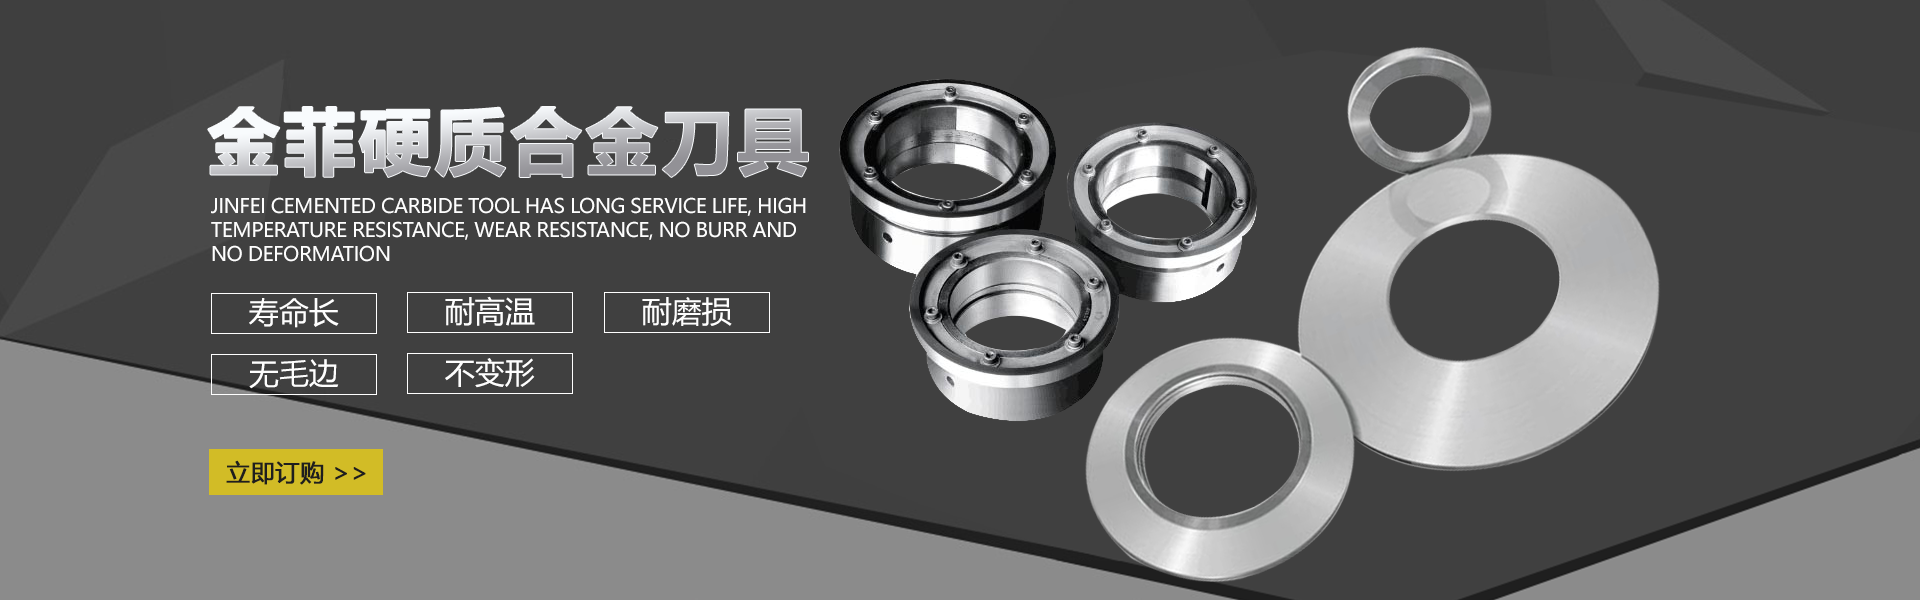
圆刀片作为工业切割领域的部件,其制造工艺融合了材料科学与精密加工技术,主要包含五大关键环节:
1. 材料选择与预处理
采用高碳工具钢(如SK5)、合金钢(Cr12MoV)或特种不锈钢(440C)等材质,根据应用场景选择硬度(HRC55-62)与耐腐蚀性组合。原料经光谱检测后,使用激光切割或线切割下料,直径范围50-2000mm,厚度0.5-15mm。预处理包含表面除油喷砂处理,确保后续加工基准面平整度≤0.02mm。
2. 热处理强化
采用真空淬火工艺(1020-1080℃)配合深冷处理(-196℃液氮),使碳化物均匀析出。分级回火(180-220℃三次)消除内应力,通过金相显微镜检测马氏体转化率>95%,实现表层硬度HRC60±2与芯部韧性的平衡。
3. 精密成型加工
数控磨床完成双平面平行度(0.005mm)和端面跳动(0.01mm)精磨,采用CBN砂轮进行刃口,刃角控制在18-35°区间。产品应用五轴联动磨床加工异型齿刃,齿距精度±0.02mm,刃口直线度≤0.003mm/m。
4. 表面强化处理
通过物理气相沉积(PVD)镀覆TiAlN或DLC涂层,膜厚2-5μm,表面粗糙度Ra≤0.1μm。特殊工况产品进行等离子氮化处理,渗层深度0.1-0.3mm,表面硬度可达HV1200。
5. 质量检测体系
采用三坐标测量仪进行全尺寸扫描,激光干涉仪检测动平衡(G2.5级),配合超声波探伤(ASTM A388标准)确保内部无缺陷。每批次抽样进行寿命测试,切割载荷循环次数>50万次方为合格。
现代工艺结合AI智能温控系统和数字孪生技术,将生产公差控制在±0.002mm,使圆刀片在包装机械、新能源极片切割、精密电子等领域的切割精度达到微米级。特殊设计的消应力装夹工装可有效控制加工变形率<0.1%,确保产品批次稳定性。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |