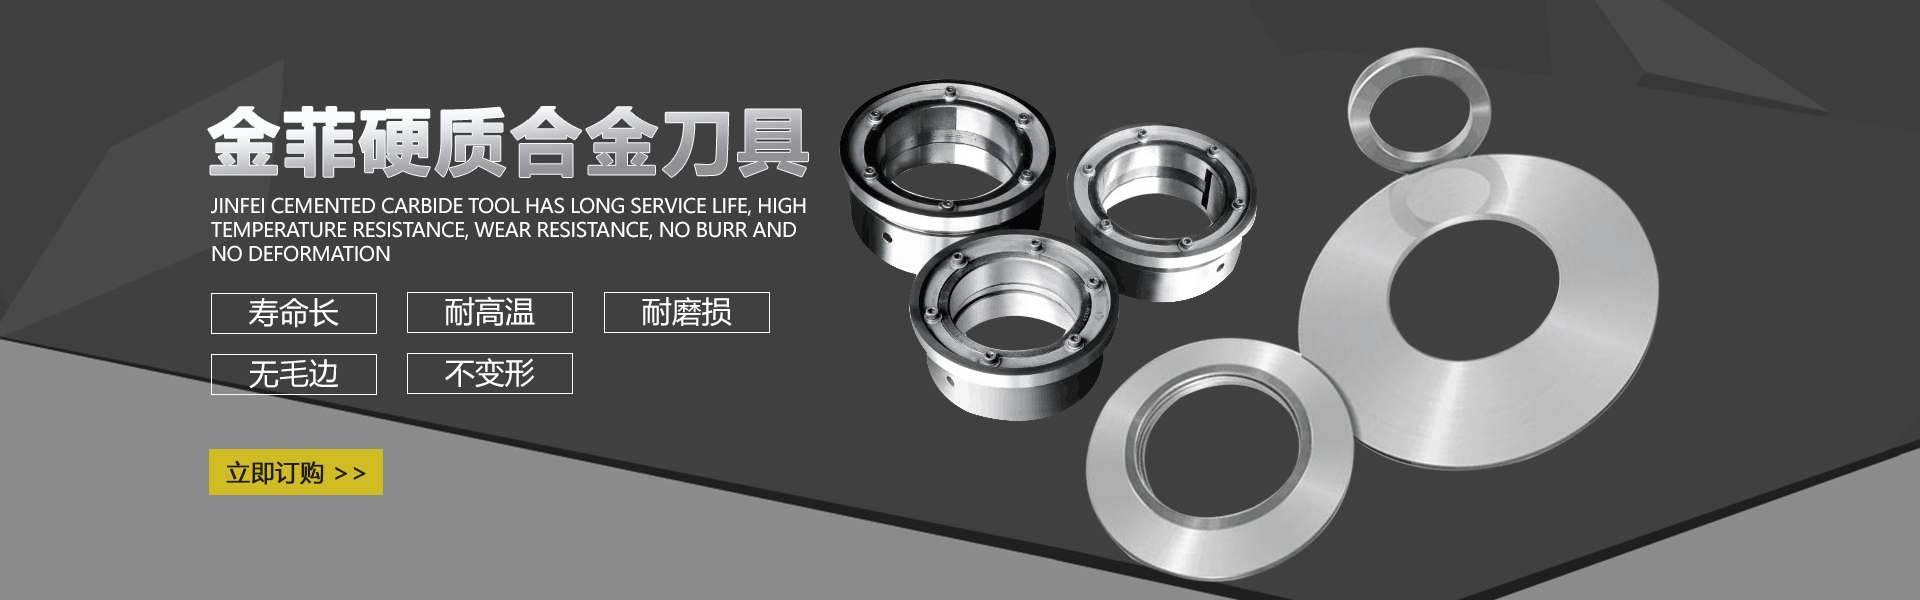
圆刀片作为精密切割工具,其保养直接影响使用寿命与工作效率。以下是系统化的保养建议:
1. 清洁去污
每次使用后立即用软毛刷清除刀面及缝隙中的金属屑、树脂等残留物。顽固污渍可用中性清洁剂配合无纺布擦拭,严禁使用钢丝球或酸性溶剂。水洗后需用压缩空气吹干水分,重点处理轴孔部位,防止氧化锈蚀。
2. 防锈处理
清洁后均匀喷涂WD-40类长效防锈油,高湿度环境建议使用食品级白油。存放环境需保持相对湿度≤60%,温度15-25℃。精密刀片可配合气相防锈纸包裹,形成持续保护层。
3. 科学使用规范
• 匹配材料硬度:切割不锈钢时线速度控制在30-50m/min,软质材料可提升至80m/min
• 安装时确保法兰盘同心度偏差<0.02mm
• 连续作业每2小时停机冷却,避免热变形
4. 存储管理
采用立式刀架存放,直径>300mm刀片需悬挂保存。多层叠放时每片间隔需≥10mm,建议使用EVA缓冲垫。长期存储应每月检查油膜状态,及时补涂防锈剂。
5. 状态监测
建立定期检查制度,使用10倍放大镜观察刃口:
• 微崩刃≤0.1mm可修磨
• 裂纹深度>0.3mm立即报废
• 平面度偏差>0.05mm需校平
6. 刃口维护
每工作40小时进行精细打磨,保留原始刃角±2°。使用CBN砂轮修磨,进给量控制在0.01-0.03mm。高精度刀片建议返厂进行动平衡校正,确保转速偏差<5%。
7. 润滑管理
轴承部位每季度注入二硫化钼锂基脂,注脂量为腔体容积1/3。导轨机构使用ISO VG32导轨油,每周滴注维护。
规范保养可使刀片寿命延长3-5倍,建议建立保养台账,记录每次维护参数。特殊材质刀片(如陶瓷涂层)需遵循制造商保养规程。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |