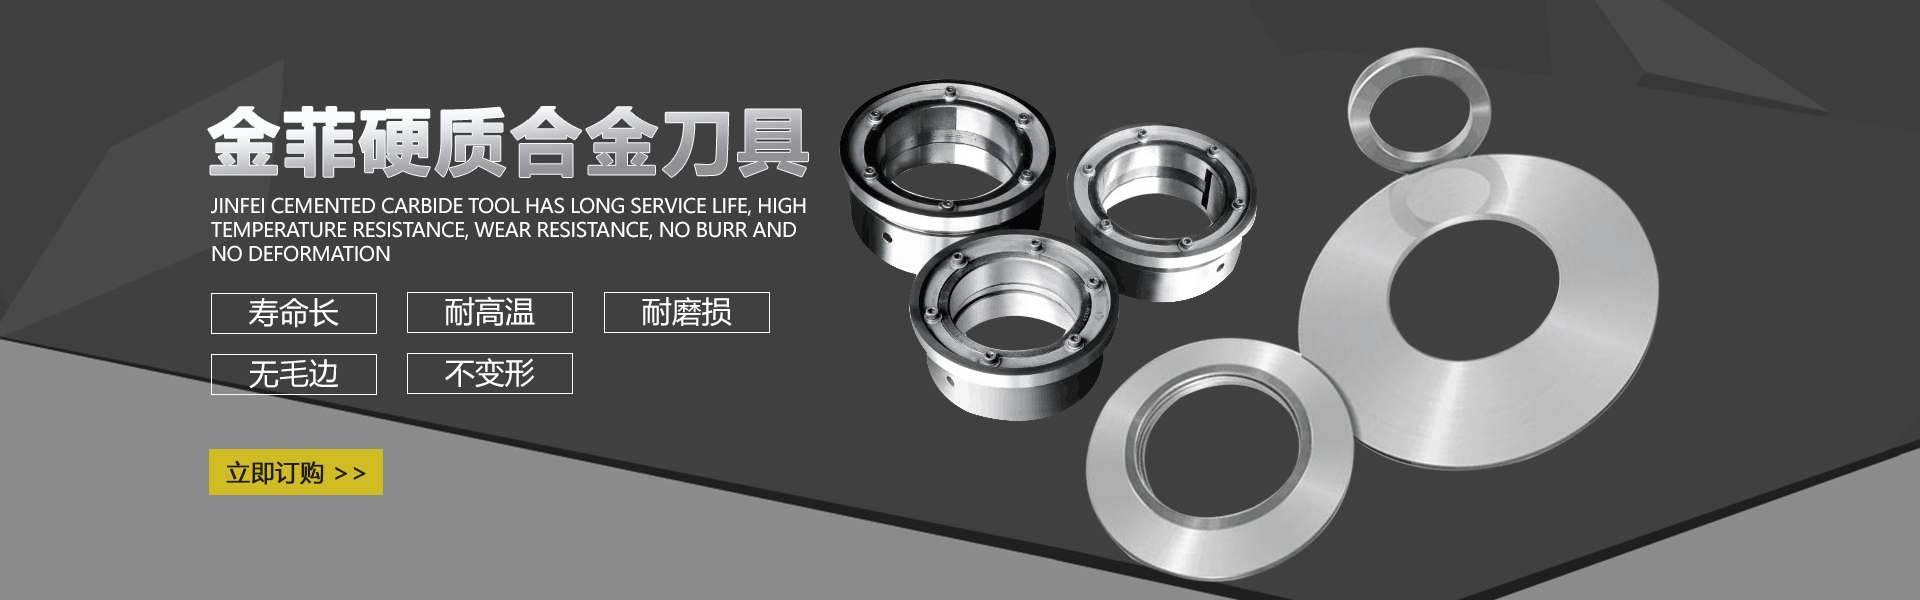
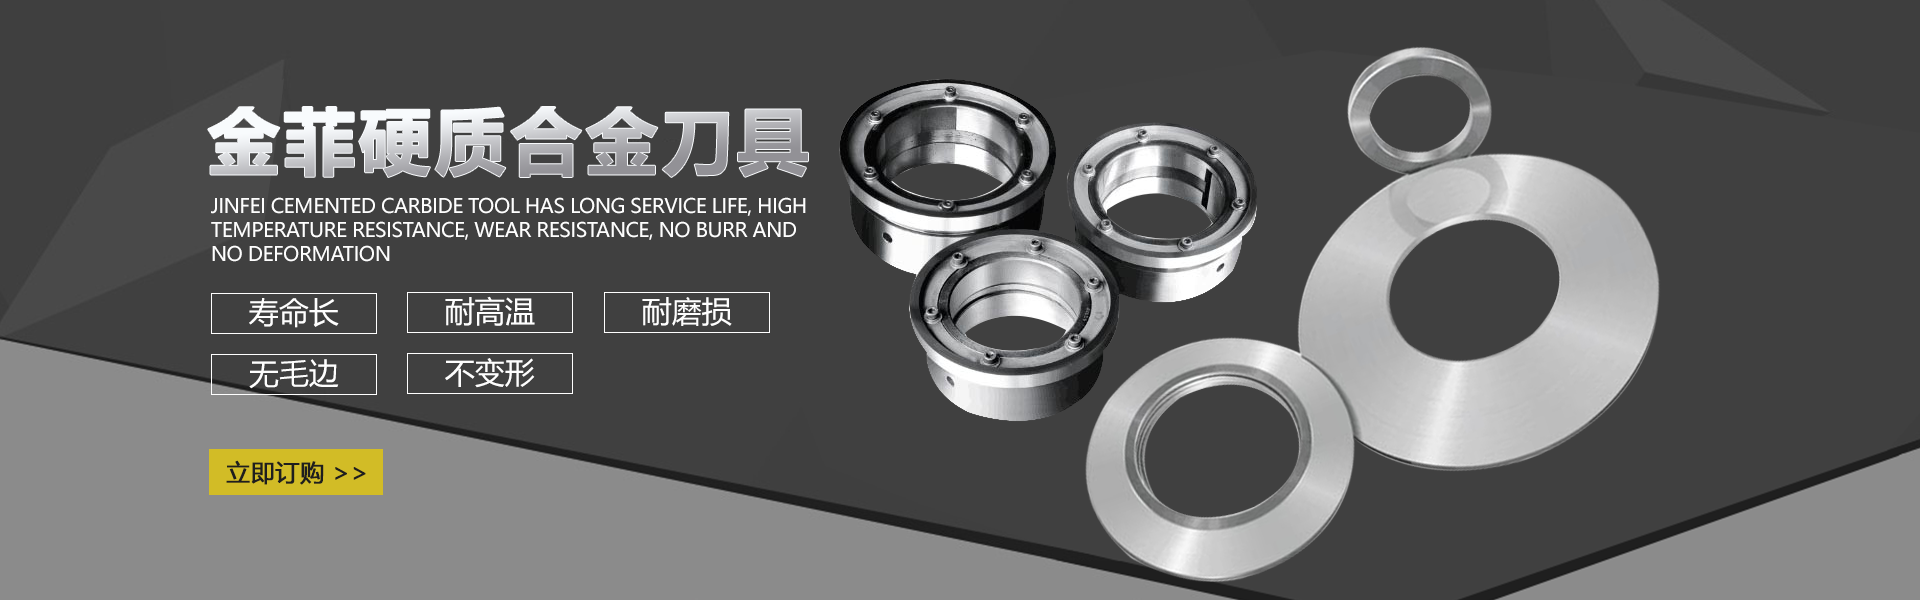
滚剪圆刀是金属板材剪切加工中的关键刀具,其加工质量直接影响剪切效率和切口精度。其加工流程主要包括以下步骤:
1. 材料选择与预处理
通常选用Cr12MoV、SKD11等高碳高铬合金工具钢或高速钢,材料需经超声波探伤确保内部无缺陷。采用锻打工艺改善材料内部纤维走向,锻后需进行球化退火处理,消除应力并细化晶粒,硬度控制在HRC22-26以便后续加工。
2. 精密机械加工
车削加工先完成外圆基准面与安装孔,保证端面跳动≤0.02mm。数控铣床通过工装加工齿形,相邻齿距误差需≤0.03mm。刃口部位预留0.1-0.15mm磨削余量,采用金刚石砂轮进行精密磨削,表面粗糙度Ra≤0.4μm。加工过程中需使用冷却液避免热变形。
3. 热处理强化
真空淬火工艺将硬度提升至HRC58-62,淬火后立即进行-70℃深冷处理2小时,消除残余奥氏体。三次高温回火消除应力,确保硬度均匀性误差≤1HRC。表面PVD涂层处理(如TiAlN)可提升耐磨性,涂层厚度控制在3-5μm。
4. 质量检测与动平衡
使用三坐标测量仪检测齿形轮廓精度(误差≤0.01mm),激光干涉仪检测端面跳动。动平衡测试要求残余不平衡量≤2.5g·mm/kg,高速旋转时振幅≤0.01mm。刃口微观检测需保证无微裂纹,刃带宽度公差±0.02mm。
加工注意事项:需根据剪切材料厚度(0.1-6mm)设计合理齿形角(通常75-85°),不锈钢加工建议采用连续齿形。装配时须保证上下刀片间隙为料厚的5-8%,定期使用投影仪检测刃口磨损量,当R角超过0.05mm时应及时修磨。此加工工艺可使刀具寿命达30-50万次剪切,适合汽车板、硅钢片等精密剪切场景。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |