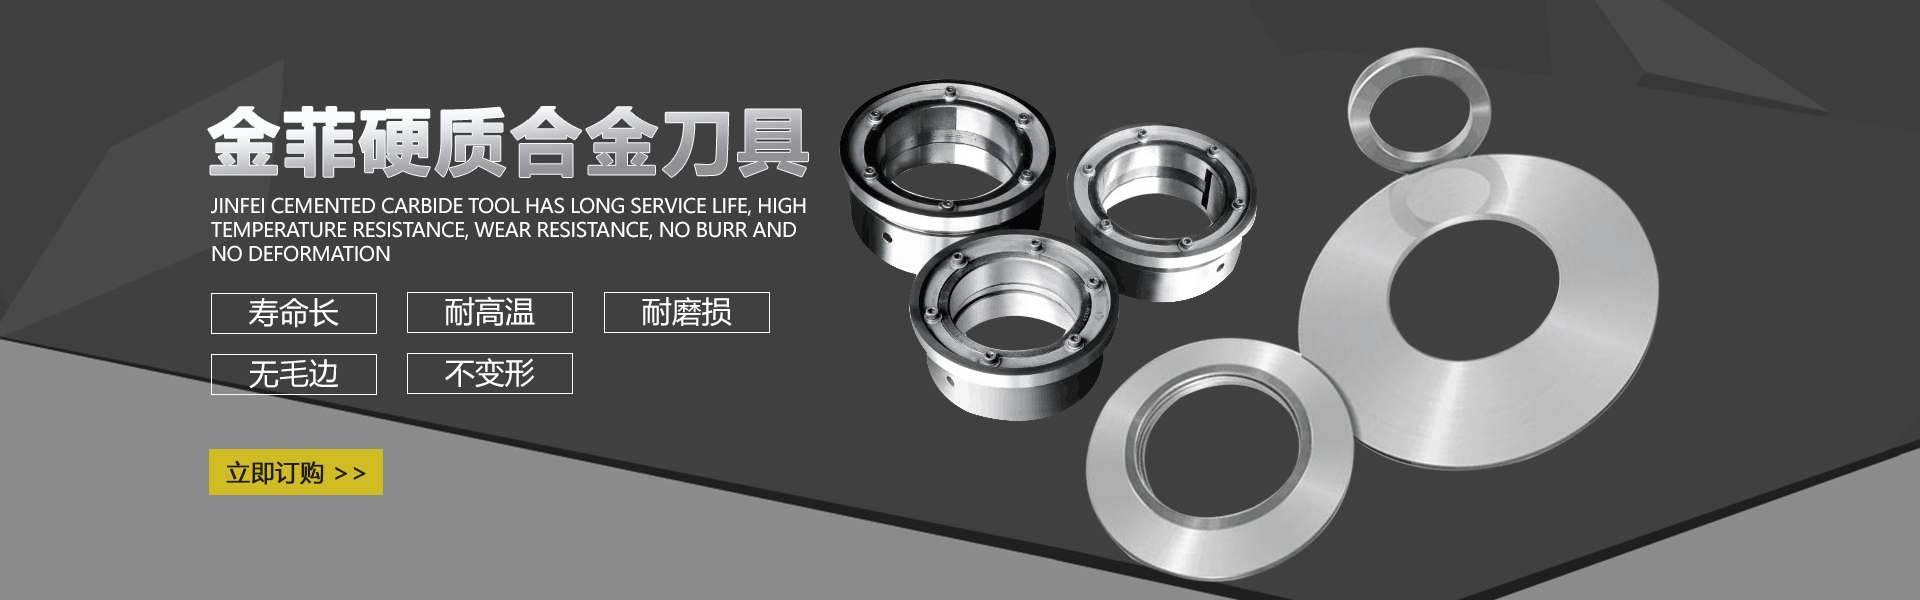
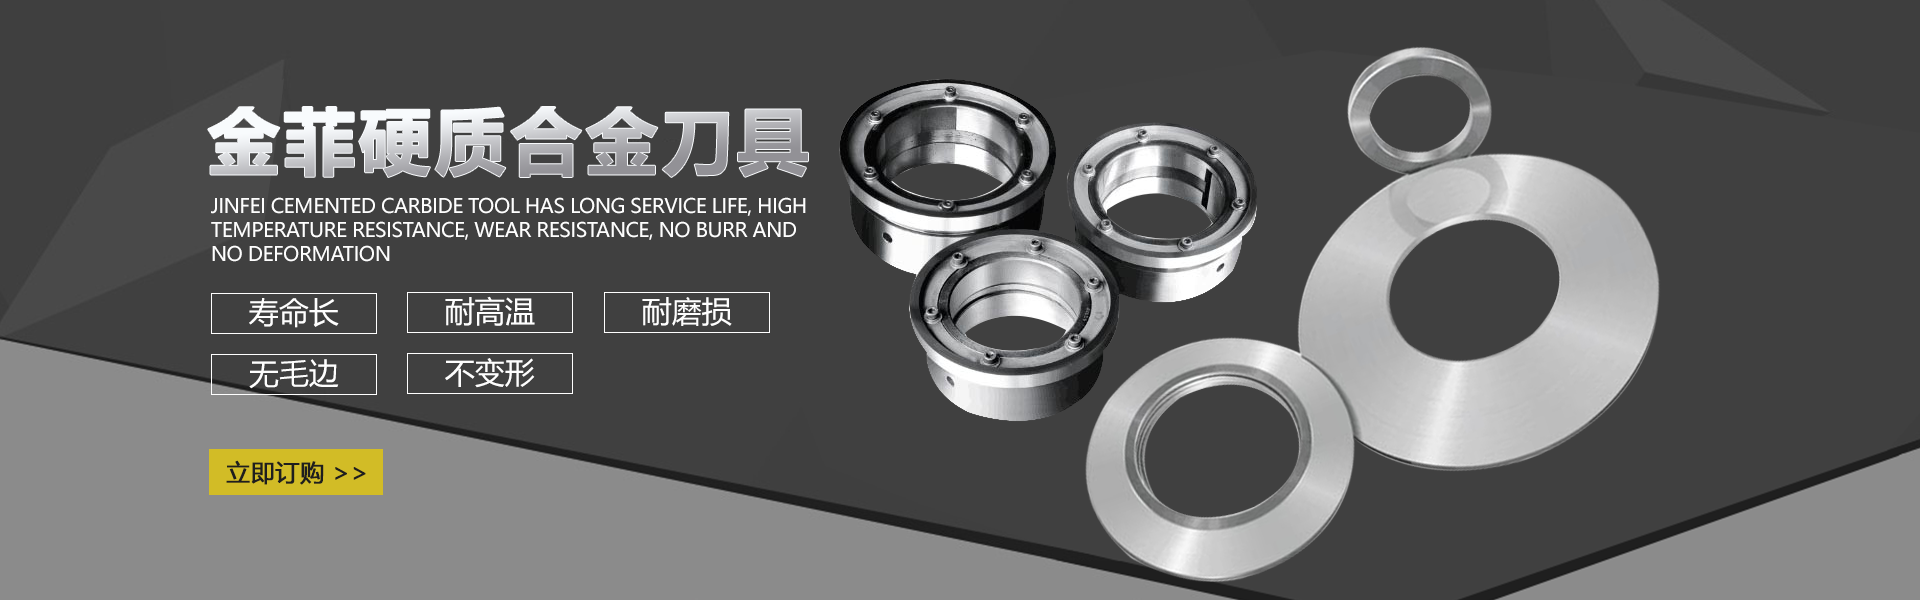
滚剪圆刀的保养与维护是确保其切割精度、延长使用寿命的关键,以下为具体操作要点:
一、日常清洁与防锈
1. 残料清理:每次使用后,用软毛刷或清除刀片表面金属屑、油污,避免残留物硬化导致切割偏移。接触腐蚀性材料后,需用酒精擦拭。
2. 防锈处理:清洁后涂抹防锈油(如WD-40),长期存放时需用防锈纸包裹刀片。存放环境湿度应<60%,温度控制在10-30℃。
二、润滑管理
1. 轴承润滑:使用高温锂基脂(NLGI 2级)每月润滑主轴轴承,注脂量占轴承腔70%。高速机型(>2000rpm)应选用合成酯类润滑脂。
2. 齿轮维护:双齿轮结构设备每500小时更换齿轮油(ISO VG220),同步检查齿轮间隙,标准啮合间隙为0.05-0.08mm。
三、磨损监测与修磨
1. 定期检测:每周用10倍放大镜检查刃口,允许的微观缺口深度<0.02mm。使用塞尺测量刀片径向跳动,超过0.03mm需校正。
2. 修磨规范:刃口钝化达0.1mm时需修磨,保留原始刃角(通常55-60°)。每次修磨量不超过0.05mm,建议累计修磨3次后做动平衡检测。
四、安装与存放标准
1. 安装要点:使用扭矩扳手紧固螺栓(按规格表施力),安装后空转测试振动值应<0.8mm/s。刀片间隙设置遵循材料厚度10%-15%原则。
2. 维保:每6个月进行检测,包括硬度检测(HRC58-62达标)、磁粉探伤。建议建立使用档案,记录每次维护参数。
通过系统化维护,可使滚剪圆刀使用寿命延长3-5倍,典型故障率可降低70%。重点需注意:禁止干切操作,切削不同材料后应及时清理,避免交叉污染影响切割质量。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |