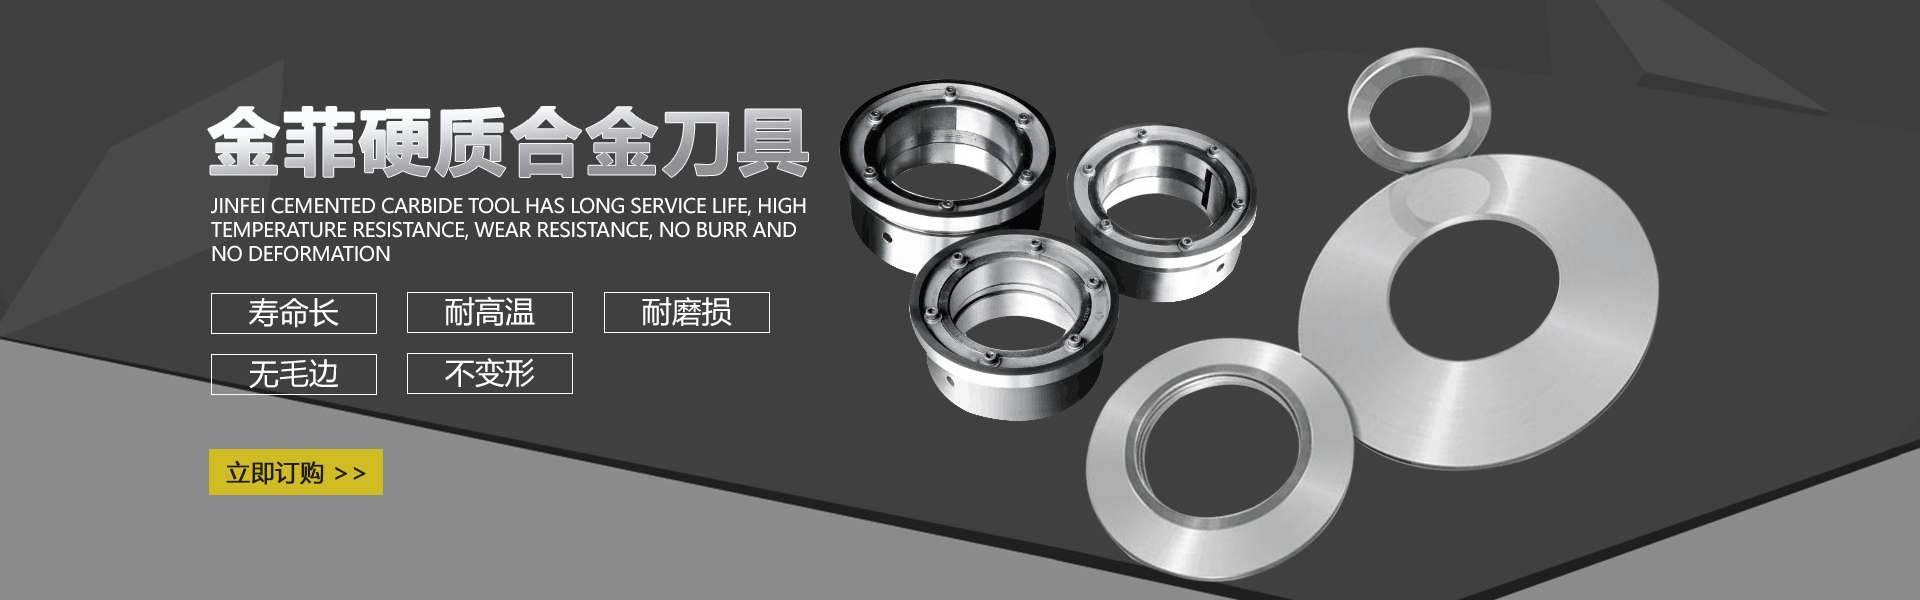
圆刀片的耐久性是其性能指标之一,直接影响使用成本和作业效率。其寿命通常受材料、制造工艺、应用场景和维护方式四大因素共同影响,具体表现如下:
1. 材料性能决定基础寿命(因素)
工业级圆刀片多采用高速钢(HSS)、硬质合金(钨钢)或陶瓷复合材料。以硬质合金刀片为例,其洛氏硬度可达HRA90-93,耐磨性比普通工具钢高5-8倍。粉末冶金工艺制造的刀片晶粒更细密,使用寿命可达传统锻打工艺的3倍。特殊涂层技术(如TiAlN)可使刃口耐高温性提升至800℃,有效降低金属切割时的热磨损。
2. 应用场景产生差异磨损
切割金属板材时,0.5mm厚不锈钢的切割作业会使普通碳钢刀片寿命缩短至2000-5000次,而硬质合金刀片可达5万次以上。食品加工领域切割PET薄膜时,陶瓷涂层的刀片在保持锋利度的同时,耐腐蚀性比不锈钢刀片提升60%。木材加工中,含8%钴的合金刀片比标准型号延长30%使用寿命。
3. 动态维护延长有效寿命
科学的刃磨周期至关重要,建议每累计工作8小时进行修磨,可恢复95%原始锋利度。使用水基冷却液的切割系统,能降低刀片工作温度120-150℃,减少热疲劳裂纹。定期清除刀片基体残留物,可避免应力集中导致的微观裂纹扩展。
4. 行业标准与测试方法
ISO 15641标准规定,工业刀片应通过3万次连续切割测试(材料为SUS304不锈钢,厚度1mm)。实际应用中,圆刀片的MTBF(平均故障间隔)可达800-1200小时。德国DIN标准要求刀片径向跳动公差≤0.005mm,精度下降50%即判定寿命终结。
当前技术趋势显示,激光熔覆技术制造的梯度材料刀片,通过基体-过渡层-耐磨层的结构设计,使综合寿命提升40%以上。用户应根据具体工况选择适配产品,例如切割碳纤维时优先考虑PCD(聚晶金刚石)刀片,其寿命可达硬质合金的10倍。合理的选型配合规范操作,可使刀片实际使用寿命达到理论值的85%以上。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |