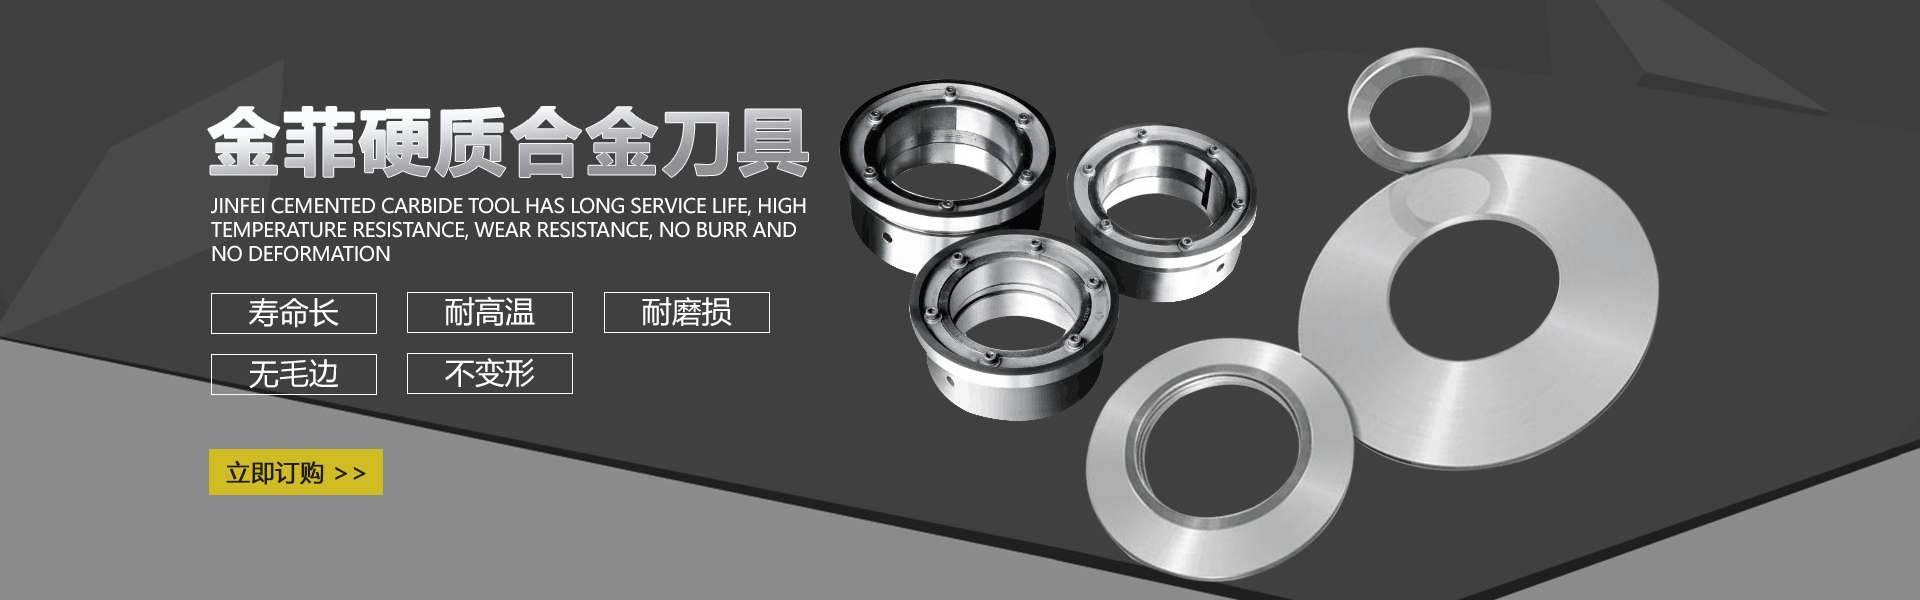
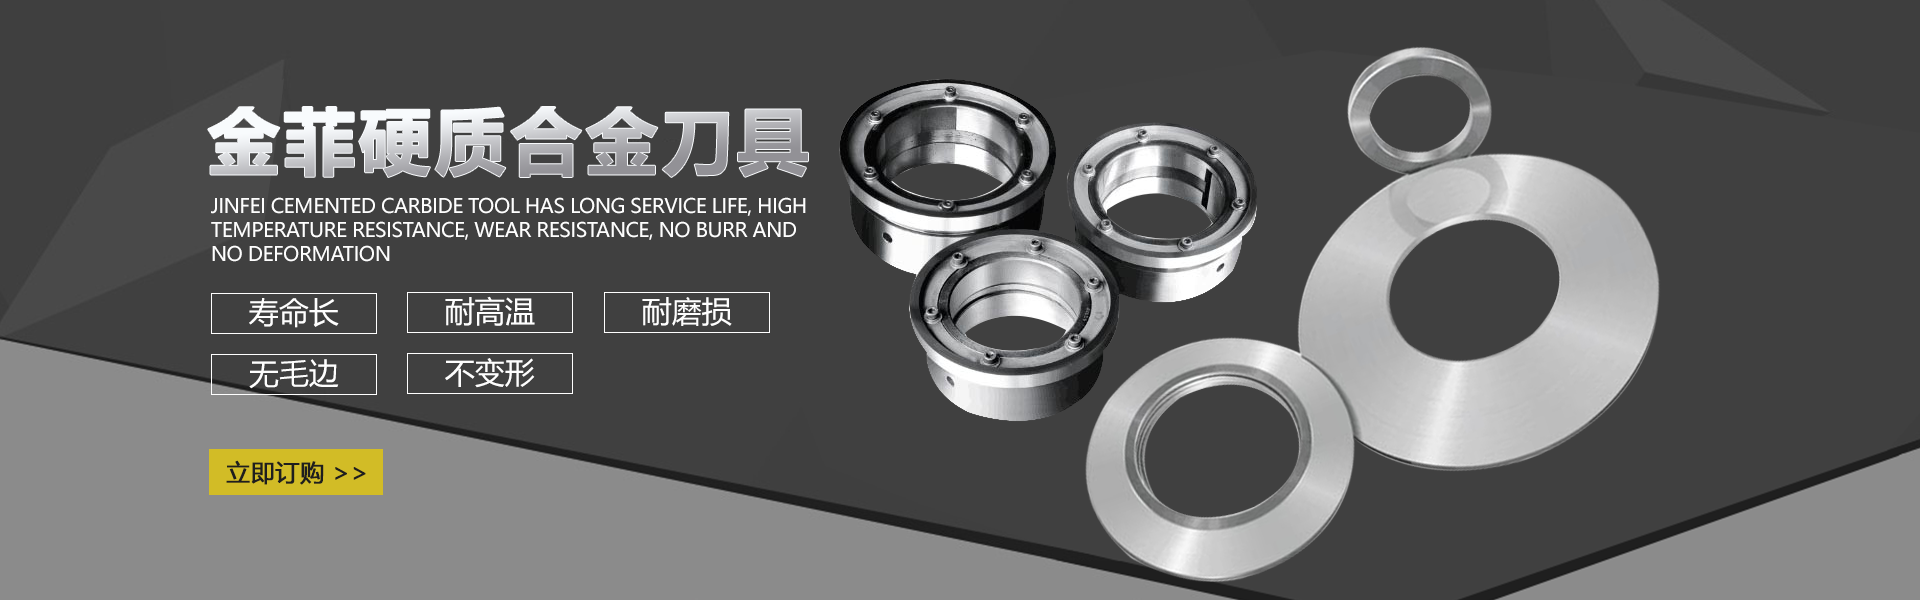
滚剪圆刀使用注意事项
滚剪圆刀是金属板材、塑料薄膜等材料分切加工中的重要工具,其使用安全性与寿命直接影响生产效率和成本。以下是关键使用注意事项:
一、安全操作规范
1. 防护装备:操作前必须佩戴防割手套、护目镜,避免碎屑飞溅或刀具意外接触。
2. 设备检查:启动前确认刀具固定牢固,防护罩完好,设备急停功能正常。
3. 禁止手动干预:运行时严禁用手调整材料或清理碎屑,需停机处理。
二、安装与调试要点
1. 刀片间隙调整:根据材料厚度(如0.1-3mm金属板)调整上下刀间隙,误差需≤0.02mm。过紧易崩刃,过松导致毛刺。
2. 同心度校准:安装后使用百分表检测刀轴跳动,应≤0.03mm,避免振动损伤刀具。
3. 压力控制:液压系统压力建议设定在6-12MPa范围,超压使用会加速轴承磨损。
三、使用维护要求
1. 润滑管理:每8小时加注高速锂基润滑脂(NLGI 2级),轴承温度需<65℃。
2. 清洁规程:每日停机后用铜刷清理刀槽积屑,严禁使用金属工具硬刮。
3. 磨损监控:定期用20倍放大镜检查刃口,崩口>0.2mm或钝化带>0.1mm需立即修磨。
四、材料适配原则
1. 硬度匹配:处理高碳钢(HRC50+)时需采用镀钛刀具,铝合金宜用镜面抛光刀。
2. 厚度限制:单次剪切厚度不超过刀具直径的1/100(如φ300mm刀切3mm板)。
3. 特殊材料处理:剪切铜材时需降低转速30%,不锈钢需增加冷却液浓度至15%。
五、故障应急处理
出现异常振动、噪音或切面毛刺突增时,应立即停机检查:
1. 排查刀片紧固螺栓是否松动
2. 检测传动齿轮啮合间隙
3. 查验润滑系统是否堵塞
注意事项:刀具存放需垂直悬挂于干燥环境,运输时刀口需用EPE泡棉包裹。遵循上述要点可延具寿命2-3倍,同时提升切割精度和作业安全性。建议每季度由人员进行检测维护。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |