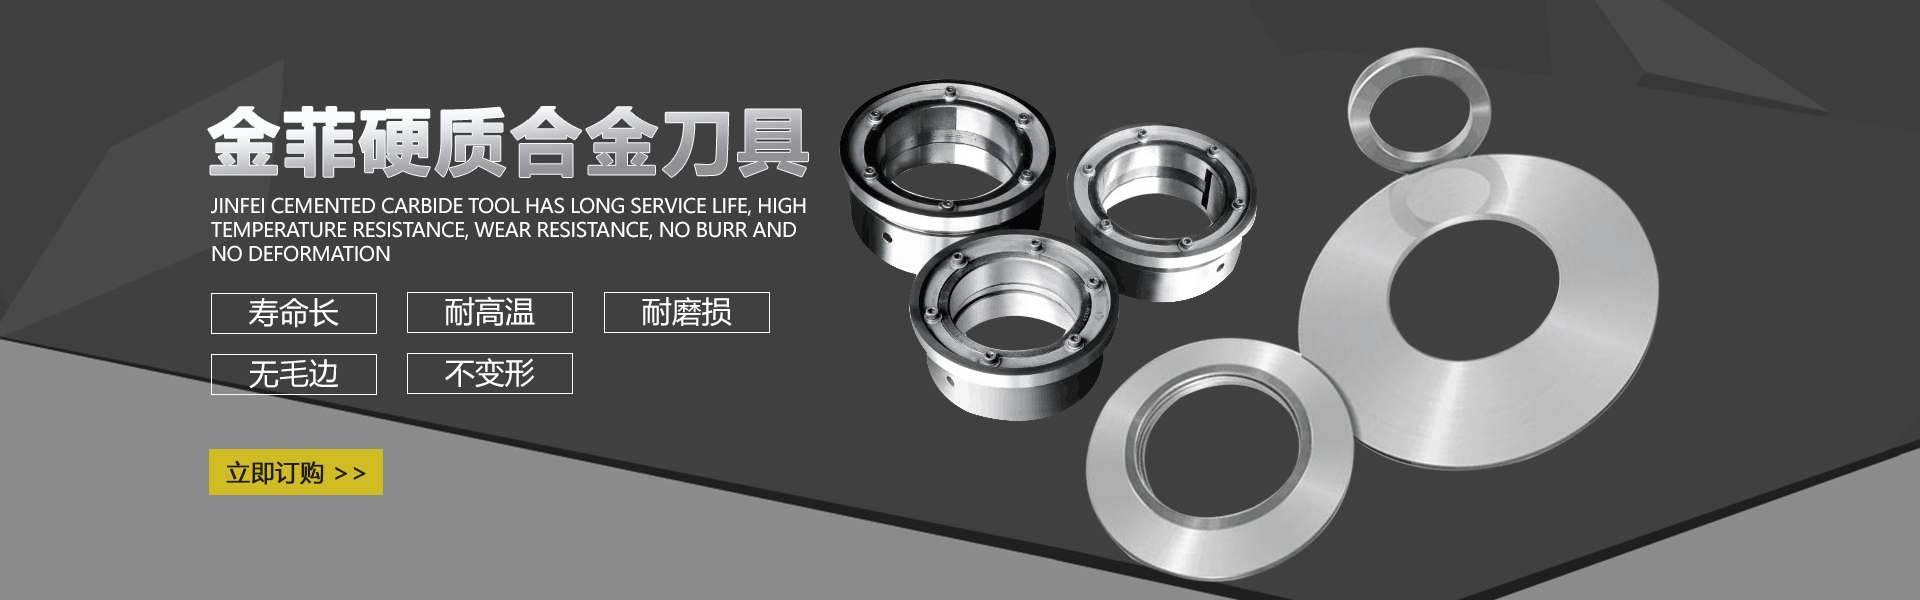
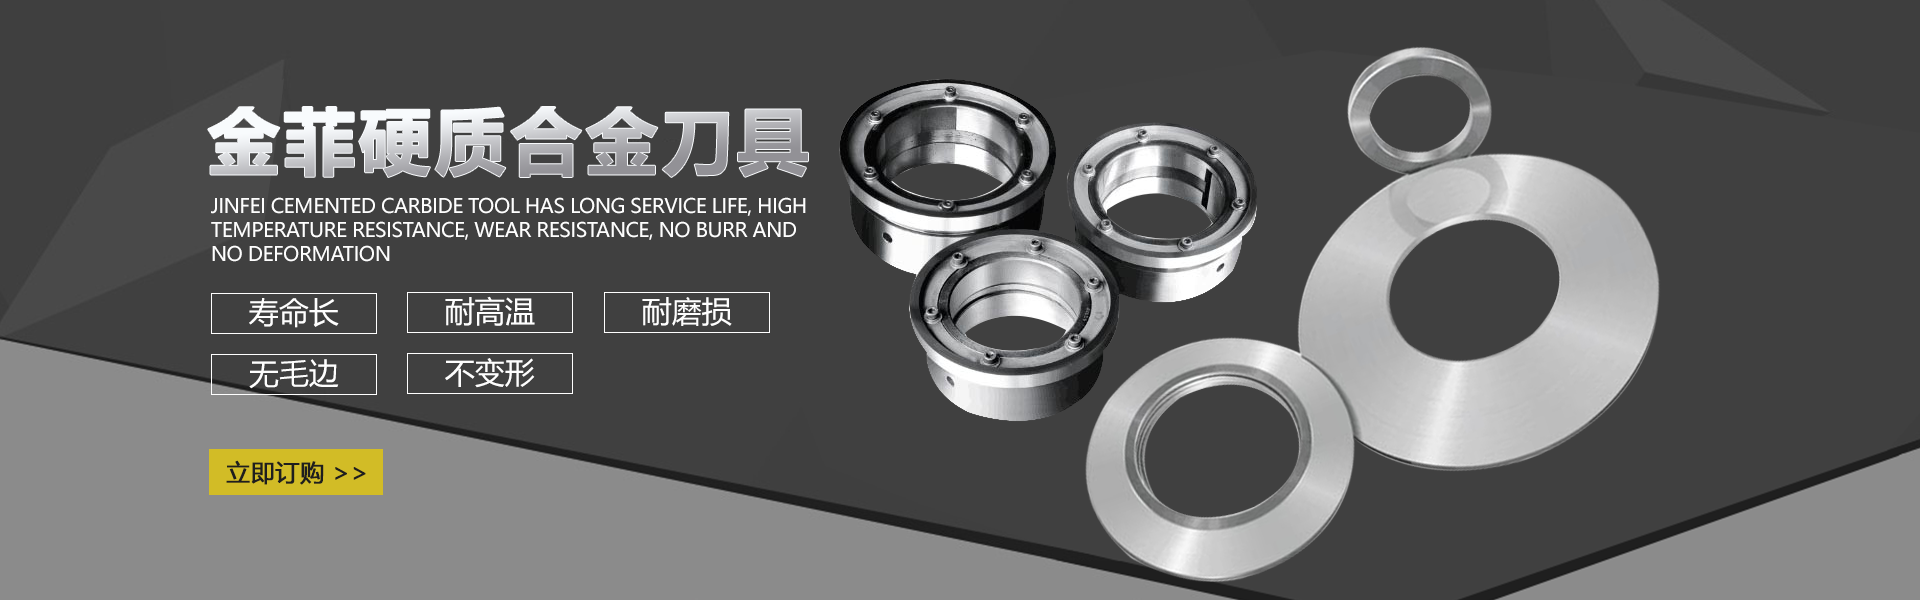
圆刀片的更换周期是保障切割效率与安全性的重要指标,其寿命受多重因素影响,需结合实际情况动态调整。一般而言,圆刀片的使用寿命在100至500小时不等,但具体更换周期需综合以下因素判断:
一、更换周期的判断依据
1. 切割质量下降:当切口出现毛刺、不平整或尺寸偏差增大时,表明刃口已钝化。
2. 异常现象:设备振动加剧、噪音异常或能耗上升,可能源于刀片失衡或磨损。
3. 可视磨损:刃口出现超过0.2mm的缺口、微观崩裂或表面氧化层脱落需立即更换。
二、关键影响因素
1. 加工材料特性
- 金属加工:切割304不锈钢的磨损速度是铝合金的3-5倍
- 复合材料:碳纤维等材料会造成研磨性磨损,降低寿命30%以上
2. 使用参数
- 转速超过8000rpm时,每提升1000rpm磨损率增加15%
- 进给速度偏差超过标准值20%时,寿命缩短40%
3. 环境因素
- 湿度>70%环境会加速腐蚀,潮湿环境下寿命缩短30-50%
- 高温作业(>60℃)易导致钢材退火,需提前更换
三、维护优化策略
1. 刃磨管理:每工作40-60小时进行刃磨,可修复3-5次
2. 动态平衡校准:每月检测动平衡,失衡量>0.5g·mm需校正
3. 涂层维护:PVD涂层刀片每季度进行表面再生处理,可延长寿命40%
四、经济性评估
建议建立成本模型:当单次加工刀片成本>新材料成本的1.5%时,应考虑更换。例如某汽车零部件厂通过振动监测将更换周期从300小时优化至380小时,年节约成本12万元。
企业应建立包括定时更换、状态更换和机会更换的复合维护策略,结合在线监测数据动态调整。通过科学管理,可将刀片利用率提升25%以上,同时降低30%的非计划停机风险。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |