 供应信息


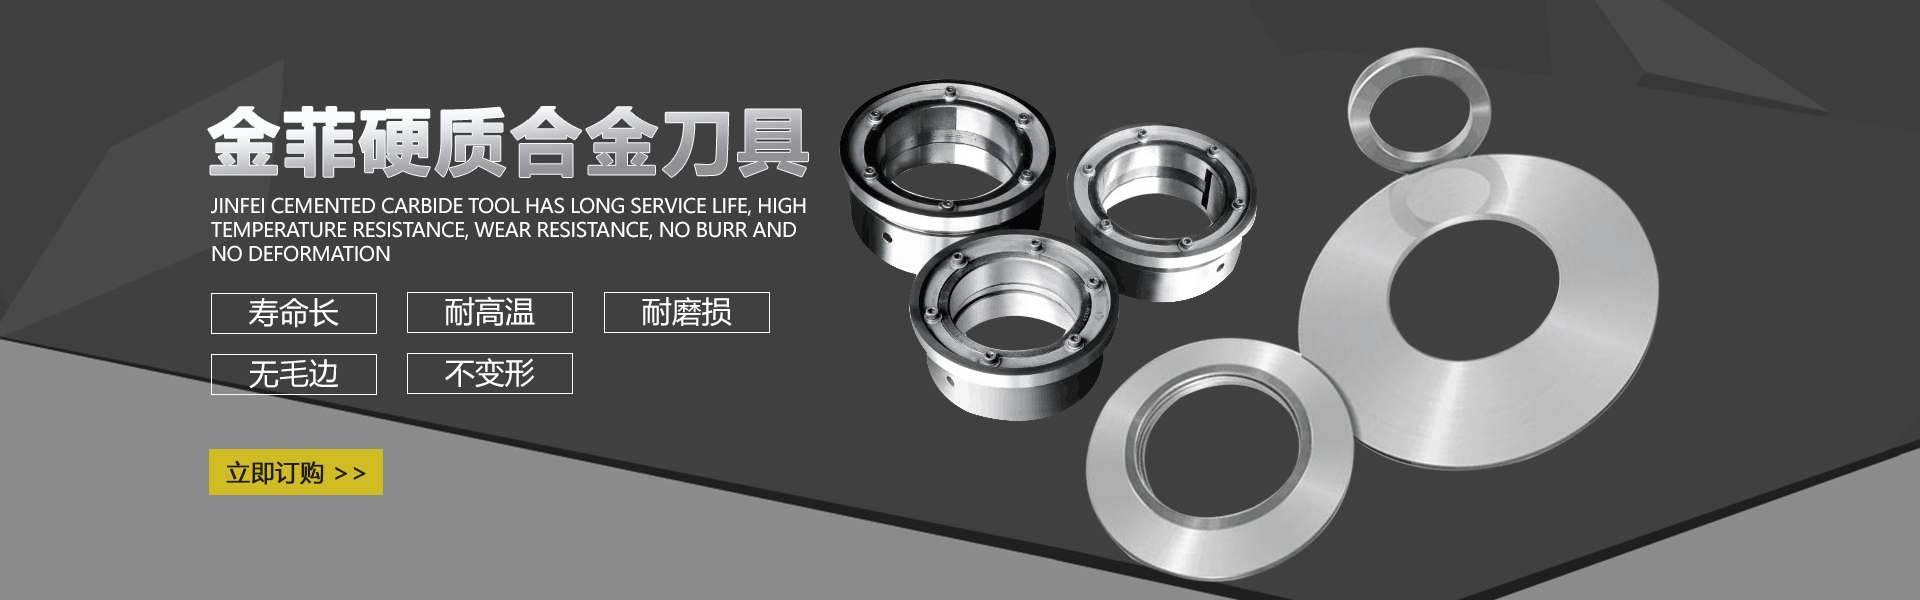
滚剪圆刀是一种广泛应用于金属板材加工领域的刀具,主要由两片或多片圆形刀具组成,通过旋转剪切的方式对材料进行切割。其用途在于、地处理金属板材的直线或曲线切割需求,尤其适用于不锈钢、铝合金、铜材、镀锌板等金属薄板的加工。以下是其主要用途及特点的详细说明:
一、主要用途
1.金属板材的连续分切
滚剪圆刀广泛应用于金属卷材的开平生产线,可将宽幅卷材分切成不同宽度的窄条。例如,在汽车制造中,用于切割车身板材;在家电行业,用于冰箱、洗衣机外壳的分条加工。其高精度剪切能力可确保切口平整刺,满足后续冲压、折弯等工艺要求。
2.异形轮廓切割
通过调整刀具间隙和角度,滚剪圆刀能够实现曲线切割,适用于制造圆形通风管道、装饰金属花边等复杂形状工件。建筑行业中常见的不锈钢装饰条、幕墙组件均依赖此类工艺。
3.率大批量生产
相较于激光切割或等离子切割,滚剪圆刀无需耗能设备,运行成本低且速度更快,特别适合汽车零部件、电子机箱等标准化产品的大规模连续生产。
二、技术优势
-切口质量优异:剪切过程无热影响区,材料组织结构不受破坏,切口光滑无需二次加工。
-适应性强:通过更换刀具材质(如高速钢、硬质合金)可加工0.1-6mm厚度的各类金属,高剪切强度可达1200MPa。
-节能环保:无粉尘、烟雾污染,符合现代工业绿色生产要求。
三、典型应用场景
1.钣金加工业:用于机柜、配电箱等箱体类零件的下料。
2.新能源领域:光伏支架、电池外壳的精密裁剪。
3.食品机械制造:不锈钢输送带、罐体的分条加工。
四、使用注意事项
操作时需根据材料厚度调整刀具重叠量(通常为板厚的10-20%),定期维护刀具刃口角度(常用60-85°),并配合润滑剂减少磨损。现代数控滚剪设备还可实现自动送料和精度±0.1mm的控制。
滚剪圆刀凭借其、经济的特点,已成为金属加工行业不可或缺的工具,在提升生产效率和产品质量方面发挥着关键作用。


滚剪圆刀作为金属加工中的关键切割工具,其性能直接决定了生产效率和产品质量。其性能主要体现在以下几个方面:
1.材料与制造工艺
滚剪圆刀多采用高碳工具钢、高速钢或硬质合金制成,通过精密热处理工艺(如真空淬火、深冷处理)实现高硬度(HRC58-62)与韧性的平衡。型号常搭配TiN、DLC等涂层技术,表面硬度可达HV3000以上,耐磨性提升3-5倍。刀刃径向跳动精度控制在0.005mm以内,确保切割稳定性。
2.切割性能表现
•精度控制:双圆刀对滚剪切时,间隙调整精度达0.01mm级,可实现±0.05mm的切口公差,断面粗糙度Ra≤3.2μm。
•效率优势:支持0.5-6mm厚度的不锈钢板连续剪切,线速度可达120m/min,较传统冲压效率提升40%以上。
•材料适应性:通过调整刃口角度(30°-85°)可加工碳钢、铝合金、钛合金等多种材料,特殊镀层版本可应对复合材料切割。
3.使用寿命与维护
圆刀在连续剪切1.2mm冷轧钢板时,刃口保持性达80-120km切割长度。采用模块化设计支持快速换刀,维护周期延长至800-1000工作小时。配套智能监测系统可实时预警刃口磨损,降低非计划停机风险。
4.技术创新趋势
当前行业正推进梯度材料刀具研发,通过纳米结构表层与韧性基体的结合,使抗崩刃能力提升50%。同时,集成物联网技术的智能圆刀可自动补偿热变形,在±30℃温差环境下仍保持±0.02mm切割精度。
在实际应用中,建议根据材料厚度(t)按1:100比例选择刀体直径,并保持剪切间隙为料厚的5-8%。例如加工2mm板材时,优先选用φ200mm刀具,间隙设定0.10-0.16mm。定期采用激光干涉仪检测刀具动平衡,可有效避免谐波振动导致的切口毛刺问题。通过科学选型与精细维护,滚剪圆刀的综合效能可提升30%以上,显著降低单件加工成本。

滚剪刀片的耐久性是其使用性能的指标之一,直接影响生产效率和成本控制。其寿命受材料、结构设计、使用场景及维护方式等多重因素影响,具体分析如下:
一、材料与工艺决定基础寿命
目前主流的滚剪刀片材质包括高速钢(HSS)、硬质合金(钨钢)和陶瓷涂层三类:
1.高速钢刀片:硬度HRC60-65,成本较低,适合切割软质材料(如塑料、薄金属板),连续使用寿命约100-300小时,但频繁切割高硬度材料时刃口易钝化。
2.硬质合金刀片:采用WC-Co基体,硬度HRA90以上,耐磨性比高速钢提升3-5倍,可稳定切割不锈钢、钛合金等材料,使用寿命可达800-1500小时,但脆性较高,需避免冲击载荷。
3.陶瓷涂层刀片:通过PVD/CVD工艺在基体表面沉积TiAlN、DLC等涂层,表面硬度可达HV3000以上,摩擦系数降低40%,适合高速切割(>200m/min),寿命比未涂层刀片延长2-3倍。
二、结构设计与工况适配性
刃口角度(通常15°-30°)、刀片厚度(1-10mm)和啮合间隙的优化设计直接影响应力分布。例如:
-切割0.5mm冷轧钢时,25°刃角刀片比30°刃角寿命提升20%
-双面设计可使刀片翻转使用,利用率提高80%
-动态平衡误差<0.5g·mm的刀片可降低30%振动磨损
三、使用维护的关键影响
1.负载管理:超载10%会使刀具寿命缩短50%,建议配备扭矩监控系统
2.润滑冷却:使用微量润滑(MQL)可降低刀尖温度200℃以上,减少热裂纹
3.修磨策略:每累积切割8小时需进行刃口抛光,累计50小时需磨削修复
四、经济性优化建议
对于年用量500片以上的企业,建议:
-建立刀具寿命数据库,实施预测性更换
-采用硬质合金刀片+涂层组合,综合成本可降低25%
-引入自动磨刀设备,使修磨成本降低至新刀的30%
实际应用中,滚剪刀片在规范使用下可达标称寿命的120%,而恶劣工况可能使寿命衰减至50%以下。建议每季度进行金相检测,监控微观磨损情况,实现寿命管理。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |