 供应信息


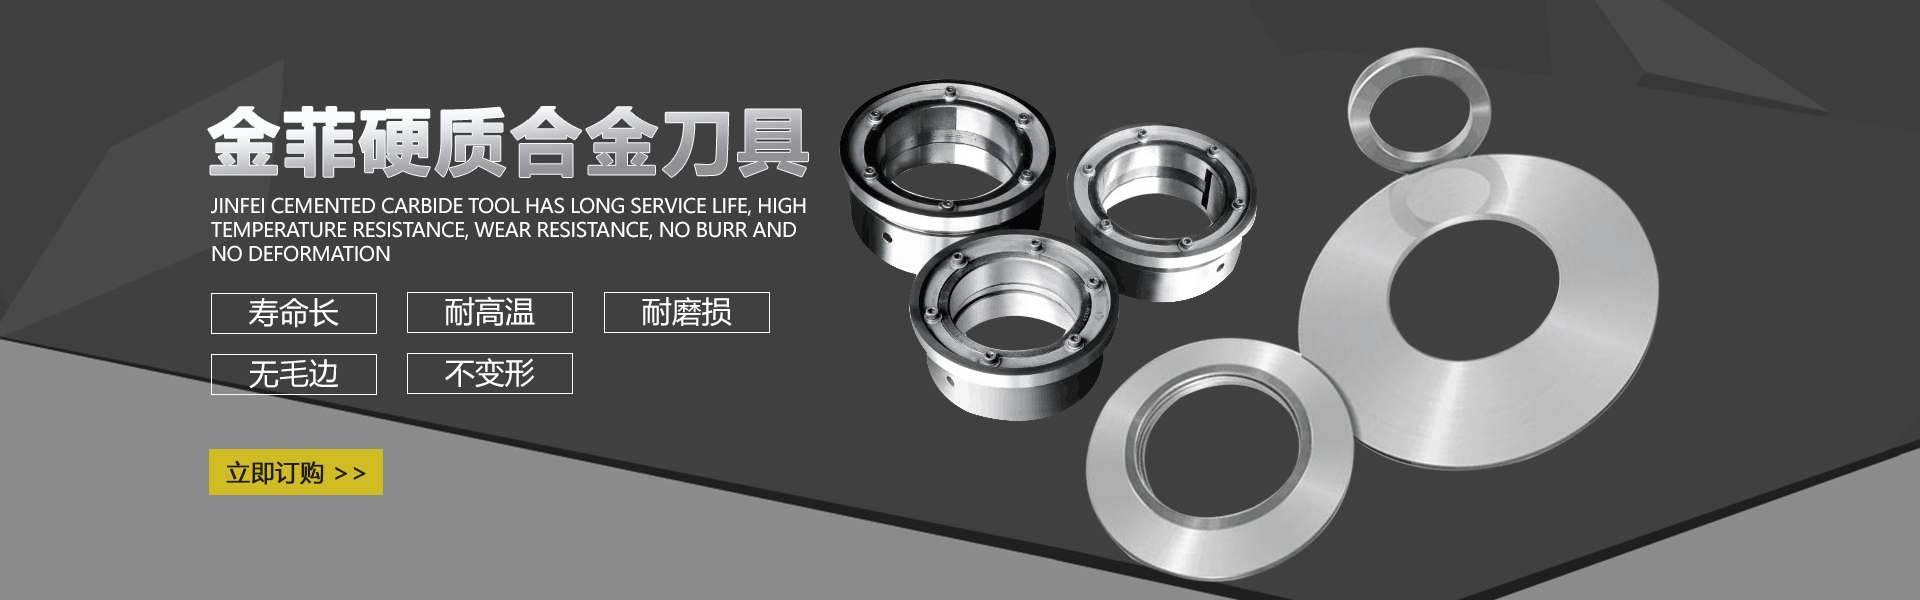
滚剪圆刀的性能标准是多方面的,以下是对其关键性能标准的归纳:
1.切割质量:的滚剪圆刀应能确保高精度的切割效果。这通常要求刀片具有极高的硬度和耐磨性、刀刃锋利且保持长时间不钝化等特性;同时刀具的加工精度要高(如平面度和平行度高),以保证被加工材料的尺寸准确和表面光洁刺。。
2.耐用性与寿命:在持续使用中不易磨损或变形是评估耐用性的重要指标之一。选用材料以及优化的热处理工艺能有效提升使用寿命并减少更换频率从而降低生产成本;硬质合金、高速钢及钨钢材料因其良好的抗磨性和耐热性是常见的选择材质。
3.操作便利性及安全性设计合理的换刃方式和符合人体工学手柄便于操作员快速安装与拆卸减少了停机时间提高了工作效率此外还应具备必要的防护措施以减少意外伤害风险例如防粘处理以防止粘性物质附着于刀片上引发安全事故。4.噪音振动控制:在运转时产生的噪声水平低且无异常震动不仅有利于保护操作者听力健康还能维持稳定的切削状态提高工件品质一致性综上所述选购时需综合考虑以上各项性能指标并根据具体应用场景的需求进行权衡取舍以确保所选用的产品能够满足生产需求实现的经济效益和社会效益的统一协调发展局面。


滚剪圆刀的研究方向主要集中在以下几个方面:
1.材料科学与工艺
研究不同材质对刀片性能的影响,例如选择高硬度、耐磨性好的合金钢(如高速钢和硬质合金)作为切割金属材料的。同时关注陶瓷等新型材料在特定环境下的应用潜力及其加工工艺的优化问题;探索热处理及表面涂层技术对提升刀具寿命的作用机制也是重要的一环。通过不断改进生产工艺以提高刀刃的硬度和韧性以及抗腐蚀能力。此外还要确保新型材料与现有设备的兼容性并降低生产成本以扩大市场应用范围。
2.结构与几何设计优化
针对不同应用场景和材料特性进行定制化设计包括确定合适的刃口角度与半径以实现更高的剪切效率和精度;分析直径大小对于线速度和切割力的影响,并根据实际需求调整转速以达到工作效能平衡状态考虑如何减小摩擦阻力提高运行平稳性和减少振动噪音等问题也非常关键。3.动力学分析与模拟技术运用:利用的计算机辅助设计软件对产品开展三维建模并进行动态受力分析和应力应变评估预测潜在失效模式从而指导优化设计过程;结合实验数据验证模型准确性不断迭代改进直至达到设计方案为实际生产制造提供可靠的理论依据和技术支撑.。总之,这些研究方向旨在不断提升产品的综合性能和竞争力以满足日益增长的多样化市场需求推动行业持续发展壮大!

滚剪圆刀的制造工艺(450字)
滚剪圆刀作为金属分条加工的刀具,其制造工艺需兼顾高精度、耐磨性和抗冲击性,主要流程分为六个关键环节:
1.材料选型与预处理
采用Cr12MoV、SKD-11等合金工具钢,通过真空熔炼确保材质纯净度。钢材经超声波探伤后,进行球化退火处理(780℃保温8h),将硬度控制在HB180-220,改善切削加工性。
2.精密成型加工
使用五轴联动数控磨床完成粗加工,预留0.3mm精磨余量。刃口采用CBN砂轮磨削,保证刃带直线度≤0.003mm。孔径加工精度达H6级,配合液压涨套确保安装同心度。
3.梯度热处理
采用真空油淬工艺(1020℃淬火+180℃三次回火),表面硬度达HRC62-64,芯部保持HRC50-52的韧性梯度。淬火后立即进行-196℃深冷处理,消除残余奥氏体。
4.表面强化处理
通过物理气相沉积(PVD)镀覆TiAlN涂层,膜厚3-5μm,表面硬度提升至HV2800,摩擦系数降低40%。精密镜面抛光使表面粗糙度Ra≤0.1μm。
5.动平衡校准
在G6.3级动平衡机上,采用激光去重法修正不平衡量,确保φ600mm刀具在6000rpm转速下振动值<2μm。配合激光打标记录质量参数。
6.装配检测
使用三坐标测量仪检测刃口跳动(≤0.005mm),投影仪验证刃角精度(±15')。每批次进行连续8小时模拟剪切测试,监测刃口磨损量<0.02mm。
该工艺通过材料改性、应力消除和纳米涂层技术,使刀具寿命提升3-5倍,可满足新能源汽车电池极片、精密铜箔等超薄材料的分切需求。关键控制点在于热处理的温度曲线设计和涂层结合强度优化,需配备原位监测系统确保工艺稳定性。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |